Spannungsarmglühen: Temperatur und Haltezeit je Werkstoffgruppe (Übersicht)
Welche Temperatur, welche Haltezeit, welche Abkühlung? Die Übersicht stellt die Angaben aus Werkstoffdatenblättern für Druckbehälter- und Feinkornbaustähle nach Werkstoffgruppe zusammen — mit Quelle je Wert und einer Checkliste für den Ablauf der Wärmenachbehandlung.
- 9 Sortengruppen aus den Werkstoffgruppen 1.1–1.3, 5.1 und 5.2 nach ISO 15608 — Temperaturbereich, Haltezeit-Regel und Abkühlung laut Datenblatt bzw. Produktseite
- Quelle je Wert mit Herausgeber, Ausgabe, URL und Abrufdatum; ohne Datenblatt-Angabe bleibt die Zelle leer
- Zweite Seite: Ablauf der Wärmenachbehandlung als Checkliste — Vorgabe in der WPS, Durchführung, Aufzeichnung, Freigabe
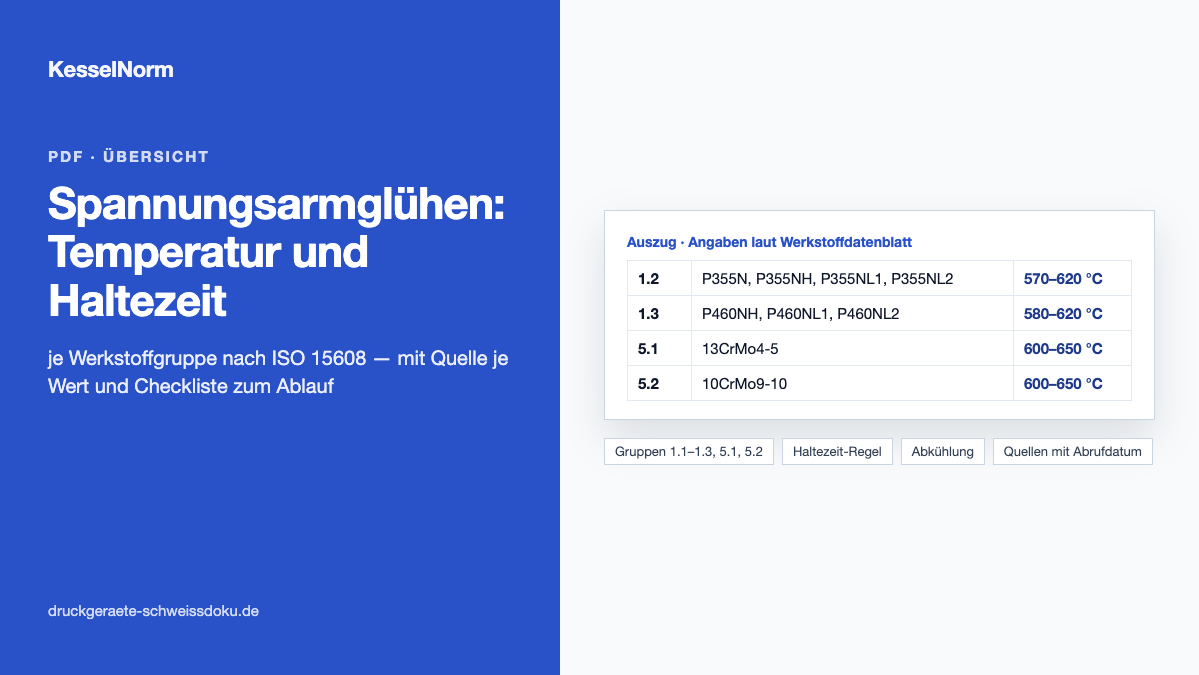
Spannungsarmglühen: Temperatur und Haltezeit – Übersicht
Kostenloser Download (PDF) — der Link erscheint nach Eingabe Ihrer E-Mail-Adresse.
Download per E-Mail freischalten
Die Werte im Überblick
Gruppe 1.1 · EN 10028-2
P235GH, P265GH
Herstellerangabe prüfen — Keine frei zugängliche Hersteller- oder Lieferantenangabe mit Temperatur gefunden (Stand 05.10.2026).
Gruppe 1.2 · EN 10028-2
P295GH, P355GH
Herstellerangabe prüfen — Keine frei zugängliche Hersteller- oder Lieferantenangabe mit Temperatur gefunden (Stand 05.10.2026).
Gruppe 1.2 · EN 10028-2
16Mo3
Herstellerangabe prüfen — Keine frei zugängliche Hersteller- oder Lieferantenangabe mit Temperatur gefunden (Stand 05.10.2026).
Gruppe 1.2 · EN 10028-3
P355N, P355NH, P355NL1, P355NL2
- Temperatur
- 570–620 °C
- Haltezeit
- 1–2 min je mm Blechdicke, mindestens 30 min
- Abkühlung
- Luft (Spalte Abkühlungsart im Block Wärmebehandlung)
- Quelle
- Werkstoffdatenblatt P355N/NH/NL1/NL2, thyssenkrupp Materials Schulte (Lieferanten-Werkstoffdatenblatt), MX I Materials Germany I 04.2020
Gruppe 1.3 · EN 10028-3
P460NH, P460NL1, P460NL2
- Temperatur
- 580–620 °C
- Haltezeit
- 1–2 min je mm Blechdicke, mindestens 30 min
- Abkühlung
- Luft (Spalte Abkühlungsart im Block Wärmebehandlung)
- Quelle
- Werkstoffdatenblatt P460NH/NL1/NL2, thyssenkrupp Materials Schulte (Lieferanten-Werkstoffdatenblatt), MX/TIS_01.2017
Gruppe 1.2 · EN 10025-3
S355N, S355NL
- Temperatur
- 550–600 °C (Zielwert 580 °C)
- Haltezeit
- 2 min je mm Dicke, mindestens 30 min
- Abkühlung
- langsam im Ofen
- Quelle
- SSAB Multisteel SNL — Produktseite, SSAB (Herstellerangabe), Webseite ohne Ausgabedatum — gilt für SSAB Multisteel SNL (lieferbar u. a. als S355N und S355NL nach EN 10025-3)
Gruppe 1.2 · EN 10025-4
S355M, S355ML (thermomechanisch gewalzt)
- Temperatur
- 530–580 °C
- Haltezeit
- insgesamt höchstens 4 h, auch bei Mehrfachglühungen
- Abkühlung
- an Luft
- Quelle
- Werkstoffblatt DI-MC 355, Dillinger (Herstellerangabe), Ausgabe Juni 2023 — gilt für Dillinger DI-MC 355 (einsetzbar im Sinne eines S355M bzw. S355ML nach EN 10025-4)
- Hinweis
- Schweißverbindungen werden laut Werkstoffblatt üblicherweise im Schweißzustand verwendet.
Gruppe 5.1 · EN 10028-2
13CrMo4-5
- Temperatur
- 600–650 °C
- Haltezeit
- 1–2 min je mm Blechdicke, mindestens 30 min
- Abkühlung
- keine Angabe im Datenblatt
- Quelle
- Werkstoffdatenblatt 13CrMo4-5, thyssenkrupp Materials Schulte (Lieferanten-Werkstoffdatenblatt), MX/TIS_01.2017
Gruppe 5.2 · EN 10216-2 (Datenblatt für nahtlose Rohre)
10CrMo9-10
- Temperatur
- 600–650 °C
- Haltezeit
- 1–2 min je mm Blechdicke, mindestens 30 min
- Abkühlung
- keine Angabe im Datenblatt
- Quelle
- Werkstoffdatenblatt 10CrMo9-10 (nahtlose Rohre), thyssenkrupp Materials Schulte (Lieferanten-Werkstoffdatenblatt), MX/TIS_00/01.2017
Werkstoffgruppen in eigenen Worten nach ISO 15608:2025 Tabelle 1: 1.1 Stähle mit ReH ≤ 275 N/mm² · 1.2 Stähle mit 275 < ReH ≤ 360 N/mm² · 1.3 Feinkornstähle mit ReH > 360 N/mm² · 5.1 Cr-Mo-Stähle ohne Vanadiumzusatz (C ≤ 0,35 %) mit 0,75 % ≤ Cr ≤ 1,5 % und Mo ≤ 0,7 % · 5.2 Cr-Mo-Stähle ohne Vanadiumzusatz (C ≤ 0,35 %) mit 1,5 % < Cr ≤ 3,5 % und 0,7 % < Mo ≤ 1,2 %. Gruppe 1 umfasst nach ISO 15608 Stähle mit ReH ≤ 460 N/mm² und begrenzter chemischer Zusammensetzung. Zuordnung der Sorten nach ISO/TR 20172:2021.
Worauf die Werte beruhen
Die Zahlen stammen ausschließlich aus frei abrufbaren Werkstoffdatenblättern und einer Produktseite — von thyssenkrupp Materials Schulte, SSAB, Dillinger. Jedes Dokument ist im PDF mit Ausgabe, URL und Abrufdatum genannt; Händler-Datenblätter sind als Lieferanten-Werkstoffdatenblatt gekennzeichnet, Produktangaben eines Stahlherstellers mit dem Produktnamen, für den sie gelten. Normtexte sind nicht wiedergegeben.
Die Werkstoffgruppe richtet sich nach ISO 15608, die Zuordnung der einzelnen Sorten nach ISO/TR 20172. So finden Sie eine Sorte auch dann, wenn Ihre Schweißanweisung oder Verfahrensprüfung nur die Werkstoffgruppe nennt. Die Haltezeit-Regeln stehen so im PDF, wie das Datenblatt sie formuliert — meist bezogen auf die Blechdicke.
Für 3 Sortengruppen haben wir kein frei zugängliches Datenblatt mit Temperatur gefunden (Stand 05.10.2026). Diese Zeilen bleiben leer und tragen den Hinweis „Herstellerangabe prüfen“ — eine Übersicht mit Lücken ist ehrlicher als eine mit geschätzten Werten. Mehr zu diesen Sorten steht auf den Seiten P265GH und P235GH im Druckgerätebau und 16Mo3 und 13CrMo4-5 schweißen im Druckgerätebau.
Wo die Vorgabe steht
Ob ein Druckgerät nach dem Schweißen wärmebehandelt wird, legt die Übersicht nicht fest. Das ergibt sich aus der Auslegungsnorm bzw. dem Regelwerk, der Anforderungsspezifikation des Auftrags und den Angaben des Werkstoffherstellers. In der Schweißanweisung werden Mindestzeit und Temperaturbereich der Wärmenachbehandlung festgelegt oder es wird auf die Norm verwiesen, die sie festlegt (ISO 15609-1, Abschnitt 4.4.15) — die Checkliste auf Seite 2 folgt diesem Weg.
Welche AD 2000-Merkblätter das Schweißen betreffen, darunter HP 5/2 zur Prüfung des Grundwerkstoffs nach Wärmebehandlung, steht auf der Seite AD 2000 HP-Merkblätter zum Schweißen; den Aufbau des Regelwerks erklärt AD 2000-Regelwerk für Druckbehälter.
Die Einstufung des Druckgeräts nach Druckgeräterichtlinie ermittelt der DGRL-Kategorie-Rechner (Diagramm, Kategorie, Module); die Gefahren und Risiken nach Anhang I ordnet die Excel-Vorlage zur Risikoanalyse nach DGRL Anhang I.
Was die Übersicht nicht leistet
Die Übersicht ist eine Orientierung und keine Vorgabe. Sie ersetzt weder die Auslegungsnorm oder Spezifikation noch die Angabe des Werkstoffherstellers, und sie berechnet keine Haltezeit aus der Wanddicke. Datenblätter werden von ihren Herausgebern geändert — prüfen Sie vor der Anwendung die aktuelle Fassung. Keine Rechtsberatung.
Häufige Fragen
- Bei welcher Temperatur wird Stahl spannungsarm geglüht?
- Eine einheitliche Temperatur gibt es nicht. Die ausgewerteten Datenblätter nennen für die Sorten dieser Übersicht Bereiche zwischen 530 und 650 °C, und zwar je Sorte und Hersteller verschieden. Maßgebend ist die Vorgabe aus Auslegungsnorm bzw. Regelwerk, Spezifikation und Schweißanweisung sowie das Datenblatt des tatsächlich gelieferten Werkstoffs.
- Was ist der Unterschied zwischen Spannungsarmglühen und Normalglühen?
- Beide Wärmebehandlungen liegen in deutlich verschiedenen Temperaturbereichen. Das Werkstoffdatenblatt P355N/NH/NL1/NL2 von thyssenkrupp Materials Schulte nennt für das Normalglühen 890–950 °C und für das Spannungsarmglühen 570–620 °C; SSAB nennt für Multisteel SNL 900–940 °C bzw. 550–600 °C. Welche Wärmebehandlung ein Bauteil braucht, legen Werkstoffnorm, Auslegungsnorm und Spezifikation fest — die Übersicht behandelt nur das Spannungsarmglühen.
- Wann ist eine Wärmenachbehandlung nach dem Schweißen gefordert?
- Dafür gibt es keine Pauschalregel: Ob und wie wärmenachbehandelt wird, ergibt sich aus der Auslegungsnorm bzw. dem Regelwerk des Druckgeräts, der Anforderungsspezifikation des Auftraggebers und den Angaben des Werkstoffherstellers. ISO 15609-1 verlangt, dass die Schweißanweisung Mindestzeit und Temperaturbereich einer Wärmenachbehandlung festlegt oder auf die Norm verweist, die sie festlegt (Abschnitt 4.4.15).
- Wie wird die Haltezeit bestimmt?
- Die Datenblätter geben Regeln in Abhängigkeit von der Blechdicke an — etwa 1–2 Minuten je mm Blechdicke, mindestens 30 Minuten (thyssenkrupp Materials Schulte für P355N und 13CrMo4-5) oder 2 Minuten je mm Dicke, mindestens 30 Minuten (SSAB für Multisteel SNL). Dillinger begrenzt für DI-MC 355 die Haltedauer insgesamt auf höchstens 4 Stunden, auch bei Mehrfachglühungen. Einen Haltezeit-Rechner bietet diese Seite bewusst nicht an: maßgebend ist die Regel der jeweiligen Vorgabe.
- Warum steht bei manchen Sorten „Herstellerangabe prüfen“?
- Für P235GH, P265GH; P295GH, P355GH; 16Mo3 haben wir bis zum 05.10.2026 kein frei zugängliches Hersteller- oder Lieferantendatenblatt mit Temperaturangabe gefunden. Statt einen Wert zu schätzen, bleibt die Zelle leer — fragen Sie die Angabe beim Werkstoffhersteller an oder entnehmen Sie sie Ihrer Vorgabe.
Sehen Sie sich die Software an
Einen Test fragen Sie über den Knopf „Kostenlos testen“ an.
KesselNorm läuft auf Schweißanweisung Software.